

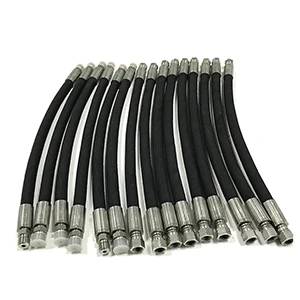
Šļūtenes komplekts ir gatavs izstrādājums, kas ietver šļūteni un savienotājus abos galos. Atkarībā no attiecīgā pielietojuma šļūtenes komplektu var iegādāties un uzstādīt tieši uz attiecīgā aprīkojuma. Atbilstoši saistītā aprīkojuma mutes formai atbilstošie savienotāji un šļūtenes ir jāiegādājas atsevišķi un jāpievieno tieši. Šļūteņu montāžas sastāvdaļas galvenokārt izmanto hidrauliskā spiediena, gaisa spiediena un ūdens spiediena pārvadei lokomotīvēs un mehāniskajās iekārtās.
Šļūtenes montāža
Kādi piesardzības pasākumi jāievēro, izmantojot šļūtenes komplektu?
1. Darba spiediens: maksimālais spiediens, ko var izturēt ilgstošam stabilam darbam; šai spiediena vērtībai ir jābūt lielākai vai vienādai ar hidrauliskās sistēmas maksimālo spiedienu (impulsa spiedienu vai maksimālo hidrauliskās sistēmas spiedienu).
2. Eksperimentālais spiediens: 60 sekundes saspiediet ar divreiz lielāku darba spiedienu. Nav noplūdes, un spiediena vērtība samazinās.
3. Pārraušanas spiediens: parasti attiecas uz 4 reizes lielāku darba spiediena vērtību.
4. Temperatūras diapazons: parasti izteikts kā -40 ~ 100.
5. Šļūtenes pamata modeļa specifikāciju identificē pēc šļūtenes iekšējā diametra, tas ir, noapaļotā nominālā ceļa DN.
6. Šļūtenes lieces rādiuss: neliels lieces rādiuss, ko var izvēlēties, turpinot darbu zem augsta spiediena, kas ir mazāks par ieteicamo lieces rādiusu, nopietni ietekmēs šļūtenes izturību. Turklāt šļūtenes un šļūtenes savienojuma pārejas posma mazajam taisnajam garumam ir jābūt lielākam par 1,5 reizēm par šļūtenes ārējo diametru.
7. Šļūtenes montāžas izkārtojums: izvairieties no stiepšanās, saspiešanas, vērpes vai asas leņķa berzes, lai varētu sabojāt šļūteni, un to nevar izmantot savītā stāvoklī.
Kāds ir šļūtenes montāžas formēšanas process?
Šļūteņu ražošanas pamatprocesi ietver jauktu līmju apstrādi, aizkaru un audekla apstrādi, šļūteņu formēšanu, vulkanizāciju uc Gumijas caurules ar dažādu struktūru un karkasiem, karkasa slāņa apstrādes metodes un šļūtenes formēšanas iekārtas ir atšķirīgas.
Tā kā visai skolas caurulei nav skeleta slāņa, vienkārši nospiediet šļūteni ar ekstrūderi. Skrūvēm jāizmanto formētājs, kas ietin lenti iekšējā līmē. Kad ir izveidota sūkšanas šļūtene, vispirms tiek ietīta metāla spirāle, un pēc tam tiek ietīta līme, kas atrodas maisa iekšpusē. Gumijas cauruļu aušanai un uztīšanai ir nepieciešamas specializētas audumu aušanas vai uztīšanas mašīnas. Adīšanas šļūtenēs tiek izmantotas adāmmašīnas utt.
Šļūtenes formēšanas metode ir galvenokārt sadalīta bezserdes un serdeņu metodēs (ieskaitot mīkstās un cietās serdes metodes) atkarībā no serdes izmantošanas.
Bezkodolu formēšana
Gumijas caurulei nav serdes, un iekārta ir ekstrūzijas formēšanas mašīna (parasti skrūvju ekstrūderis), kas ir tieši veidota uz iekšējās caurules, nospiežot skeleta slāni un ārējo gumijas slāni.
Līme tiek sajaukta trahejā, sajaukta, plastificēta, pievilkta, pārvietota mašīnas galvas virzienā, izmantojot ekstrūzijas skrūvi, un pēc tam izspiesta no veidnes noteiktā produktā. Skrūves ekstrūderis ir sadalīts termiskās kvalitātes maksā un ir divu veidu dzesēšanas maksa. Pirmais padod iepriekš uzkarsēto materiālu caur atvērtu kausēšanas iekārtu, bet otrais padod līmi bez siltuma aģenta. (Alberts Einšteins).
Serdes veidošana
Gumijas caurule ir veidota ar serdi, kas nozīmē, ka gumijas caurule ir izveidota uz cietas vai mīkstas serdes. Lai nodrošinātu, ka vulkanizācijas procesā gumijas caurule ir zem spiediena, pēc gumijas caurules izveidošanas tiek iesaiņots un vulkanizēts ūdens audums (izmērcētas mitras drānas rullis, kura platums ir aptuveni 10 cm), atkal.
Vulkanizāciju var tieši karsēt ar tvaiku vai nepārtrauktu vulkanizāciju, izmantojot vulkanizācijas tvertni. Īsās šķiedras šļūtenes tieši pievieno gumijai īsās šķiedras un pēc tam veido, ražošanas process ir vienkāršs, un pakāpeniski nomaina trikotāžas šļūtenes un skavas. Mūsdienu šļūteņu ražošanas procesi mēdz būt nepārtraukti un automatizēti. Termoplastiskās gumijas vai plastmasas izmantošana novērš vulkanizācijas procesu un ievērojami vienkāršo ražošanas procesu.


